Lager & Bestand
Lagerorganisation im Onlineshop: Zonen, Kommissionierung und Bestandsführung
Die Lagerorganisation bestimmt, wie schnell, wirtschaftlich und verlässlich Bestellungen abgewickelt werden.
Lagerorganisation als Erfolgsfaktor im Onlineshop
Die Lagerorganisation bestimmt, wie schnell, wirtschaftlich und verlässlich Bestellungen abgewickelt werden. Geordnete Lagerung ist die Basis für funktionierende Kommissionierung; beide prägen Geschwindigkeit, Wirtschaftlichkeit und Effizienz.
Im E-Commerce überwiegen kurzfristige Einzelbestellungen mit kleinen Mengen und breitem Artikelspektrum statt planbarer Regelaufträge. Kundinnen und Kunden erwarten korrekte, rasche Lieferungen; die Kommissionierung wird damit zur zentralen Stellgröße für Kundenzufriedenheit.
Typische Herausforderungen sind viele Kleinstaufträge statt weniger großer Sendungen, ein breites, wechselndes Sortiment, ähnlich aussehende Artikel, saisonale Spitzen, Aktionen und Rückläufer, die eingelagert und geprüft werden müssen. Begrenzte Flächen und Personalressourcen kommen dazu. Fehlen klare Zonen, abgestimmte Abläufe und aussagekräftige Kennzahlen, geht viel Zeit für Suchen, Greifen und Nacharbeiten verloren.
Für die Planung sollten Layout, Kommissionierverfahren und Bestandsdaten gemeinsam betrachtet werden: Eine veränderte Platzierung wirkt sich auf Wege, Entnahmen und die laufende Bestandskontrolle aus.
Lagerzonen und Layout sinnvoll einteilen
Lagerzonen entstehen aus einer Analyse von Nachfrage und Produkteigenschaften. Zuerst ist die verfügbare Lagerkapazität zu klären: Fläche, Regale, Stapeltechniken, nutzbare Lagerhöhen sowie bestehende Lagerbereiche und -zonen. Danach werden Artikel nach Größe, Gewicht, Nachfrage, Umschlagshäufigkeit oder Verderblichkeit gruppiert.
Für die Sortimentsgliederung lassen sich ABC- und XYZ-Analyse kombinieren: ABC ordnet Artikel nach ihrem Anteil am Gesamtwert in A-, B- und C-Klassen; XYZ unterscheidet regelmäßigen, schwankenden oder sehr unregelmäßigen Verbrauch. Die Kombination ermöglicht eine differenziertere Gestaltung der Lagerung (weclapp.com; remira.com).
Zentrale Steuerungsgröße ist die Produktrotation. Schnelldreher und Langsamdreher sind zu trennen und die Lagerplätze entsprechend anzupassen. Schnelldrehende Artikel gehören nahe an Verpackung und Versand, das minimiert Transport- und Wegezeit. Langsamdrehende oder schwer handhabbare Ware kann in Randzonen liegen; bei sperrigen oder schwierig zu handhabenden Gütern sind die Lagerhaltungskosten bewusst einzukalkulieren.
Regalsysteme und Stapeltechniken nutzen die Lagerhöhe und schaffen zusätzliche Kapazität bei knapper Grundfläche. Cross-Docking leitet eingehende Ware direkt von der Anlieferung weiter, statt sie einzulagern.
Zonen sind die organisatorische Grundlage der Serien- bzw. Zonenkommissionierung: Das Lager wird in Abschnitte geteilt, jede kommissionierende Person bearbeitet nur die Artikel ihrer Zone. Beim Zusammenstellen einer Sendung sind Artikel aus verschiedenen Lagerzonen zu lokalisieren und zum Verpackungs- und Versandbereich zu transportieren.
Kommissionierung: Methoden für unterschiedliche Auftragsprofile
Bei den Kommissioniermethoden gibt es mehrere Grundvarianten. Die Einzel-Kommissionierung (Order Picking) stellt jeden Auftrag einzeln und vollständig nacheinander zusammen. Bei der Sammel-Kommissionierung (Batch Picking) werden gleiche Artikel aus mehreren Aufträgen gemeinsam entnommen und danach den jeweiligen Aufträgen zugeordnet.
Bei der Serien-Kommissionierung (Zone Picking) ist jede Person für eine bestimmte Zone verantwortlich und bearbeitet nur deren Artikel. Beim Multi-Order-Picking werden mehrere Aufträge gebündelt bearbeitet.
Nach dem Bewegungsprinzip unterscheidet man Mann-zur-Ware und Ware-zum-Mann. Bei Mann-zur-Ware (manuell) geht die kommissionierende Person zu den Produkten im Lager. Bei Ware-zum-Mann (maschinell) bleibt sie an ihrem Platz, während die Ware mit Geräten angeliefert wird, etwa in einem automatischen Lager.
Nach der Stufigkeit gibt es ein- und mehrstufige Kommissionierung. Einstufig wird jeder Auftrag einzeln zusammengestellt. In der zweistufigen Variante wird für mehrere Aufträge gleichzeitig die benötigte Gesamtmenge eines Artikels entnommen und danach aufgeteilt. Ein weiteres Verfahren ist die auftragsorientierte, parallele Kommissionierung: Ein größerer Auftrag wird in Teilaufträge unterteilt, die in verschiedenen Lagerzonen gleichzeitig gepickt und nach Abschluss wieder zusammengeführt werden.
Nach dem Automatisierungsgrad sind drei Stufen zu unterscheiden. Bei der manuellen Kommissionierung entnimmt der Picker die richtigen Produkte vom Boden aus den Lagerregalen. Bei der halbautomatischen Kommissionierung erfolgt die Bedienung manuell von jeder Ebene aus mit einem geeigneten Gerät, etwa einem Gabelstapler. Bei der automatischen Kommissionierung wird der gesamte Prozess von Maschinen durchgeführt.
Welche Methode passt, hängt von Warenvielfalt, Größe des Lagers, Umfang der Sendungen sowie Art und Größe der Versandgüter ab. Entscheidend ist auch, ob ein Betrieb regelmäßige, planbare Aufträge erfüllt oder kurzfristige, individuelle Einzelbestellungen bearbeitet.
Einzelkommissionierung eignet sich für heterogene, wenig wiederkehrende Aufträge. Sammel- und Multi-Order-Verfahren spielen ihre Stärken aus, wenn viele Aufträge ähnliche Artikel enthalten; Zonenkommissionierung bietet sich bei großen Sortimenten und langen Wegen an.
Bestandsführung und Lagerkennzahlen im Griff behalten
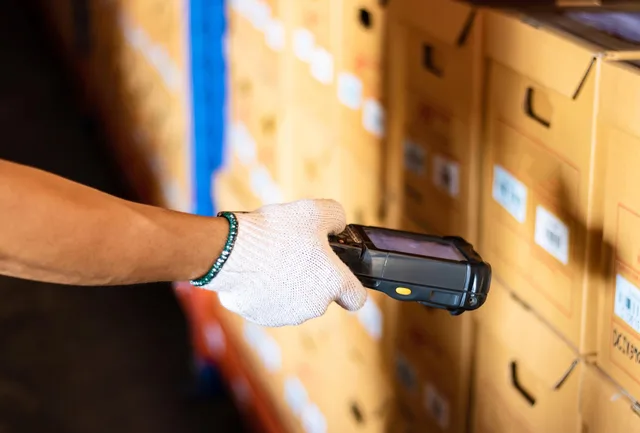
Kern verlässlicher Bestandsführung ist die lückenlose Erfassung aller Warenbewegungen. Moderne Kommissioniersysteme erfassen Artikelbewegungen in Echtzeit; daraus entsteht präzise Lagerbestandsführung, die Überbestände vermeiden hilft. Barcode- oder RFID-Technologie ermöglicht eine präzise und schnelle Verfolgung von Waren im Lager; durch das Etikettieren können Bestände gescannt und in Echtzeit aktualisiert werden, und festgelegte Bestandsgrenzen sowie Kanban-Karten oder andere Signale lösen den Nachschub aus, sobald ein bestimmter Bestand erreicht ist.
Lean Inventory zielt auf Minimierung von Verschwendung. Dazu zählen laufend verbesserte Bestandstransparenz und Lagerplätze, die an die tatsächliche Produktrotation angepasst sind. Das senkt Suchaufwand, überflüssige Wege und unnötige Bestände.
Als Steuerungsgröße eignen sich Kommissionierzeiten: Sie zeigen, wie schnell Aufträge im Lager bearbeitet werden. Eine weitere Kennzahl ist die durchschnittliche Zeit von der Kommissionierung der Artikel bis zum Versand der Bestellung. Beide machen Veränderungen sichtbar und zeigen, ob eine Umstellung wirkt. Der Servicegrad gibt die Wahrscheinlichkeit an, mit der ein nachgefragter Artikel vorhanden ist (weclapp.com).
Klare Buchungsregeln und regelmäßige Bestandskontrollen erhöhen die Genauigkeit: Entnahmen, Umlagerungen und Rückbuchungen sind sofort zu erfassen, damit System- und Regalbestand nicht auseinanderlaufen.
Vom Auftrag zum Versand: Prozess und Qualitätssicherung
Der Kommissionierprozess folgt in den meisten Lagern demselben Grundmuster. Zuerst wird der Kundenauftrag in einen Kommissionierauftrag übergeführt und zur Bearbeitung freigegeben.
Danach erfolgt die Artikelidentifikation: Die kommissionierende Person erhält eine Liste mit allen Artikeln, die für den Auftrag zusammengestellt werden müssen.
Anschließend werden die Artikel manuell oder automatisiert aus dem Lager entnommen und dem Auftrag zugeordnet. Es folgen Mengenprüfung und Qualitätskontrolle, bei der die korrekte Menge und die Qualität überprüft werden.
Danach wird der vollständige Auftrag verpackt und für den Versand bereitgestellt. Zuletzt wird die Ware direkt an die Kundschaft versendet oder intern weitergeleitet, etwa zur weiteren Verarbeitung.
Technik und Automatisierung passend einsetzen
Die Technikoptionen bauen aufeinander auf: vom gedruckten Pickzettel über das Scannen von Artikeln und Lagerplätzen bis zu Lagerverwaltungssystemen, die Bewegungen laufend mitbuchen und den Kommissionierauftrag steuern. Am oberen Ende stehen Ware-zum-Mann-Systeme, die Ware automatisch an die Entnahmestation bringen, etwa in einem automatischen Lager.
Ein Beispiel: In einem kompakten, automatisierten System werden Artikel direkt zum Bediener an den Entnahmestationen geliefert, wodurch unnötige Wegezeiten entfallen. AutoStore zufolge ermöglicht das kompakte Design bis zu 60 % mehr Lagerfläche – interessant für enge Räume und Umgebungen mit hohem Durchsatz (autostoresystem.com).
Ob und in welchem Umfang sich Automatisierung lohnt, hängt vom Auftragsprofil ab. Bei geringem Durchsatz, stark schwankendem Sortiment und knappem Budget sind manuelle Abläufe meist die wirtschaftlichste Lösung.
Halbautomatische Varianten mit geeigneten Geräten – etwa Gabelstapler oder Regalbediengeräte – bieten sich bei mittleren Mengen und mehreren Regalebenen an. Vollautomatische Systeme spielen ihre Vorteile erst bei hohen, möglichst gleichmäßigen Durchsätzen, begrenzter Fläche oder schwieriger Personalsituation aus; die Investition muss sich über eingesparte Zeit und gesteigerte Genauigkeit rechnen.
Zur Technik gehört Instandhaltung: Regelmäßige Wartung der Ausrüstung verhindert Stillstände, die gerade in Spitzenzeiten teuer werden.
Lagerorganisation laufend verbessern
Lagerorganisation ist kein einmaliges Projekt. Zwei bewährte Werkzeuge sind A/B-Testing – der Vergleich verschiedener Kommissionierstrategien unter realen Bedingungen – und Best-Practice-Sharing, der systematische Austausch erfolgreicher Arbeitsweisen im Team. Regelmäßiger Einsatz zeigt rasch, welche Zone, Methode oder Entnahmereihenfolge besser funktioniert.
Ein zweiter Hebel ist die Qualifikation der Mitarbeitenden. Regelmäßige Fortbildung und Cross-Training – das Einschulen in mehreren Tätigkeitsbereichen – machen den Betrieb flexibler, wenn Auftragsspitzen sich verschieben oder jemand ausfällt. Beschäftigte, die Kommissionieren, Verpacken und Wareneingang abdecken, lassen sich dort einsetzen, wo der größte Rückstand droht.
Kontinuierliche Verbesserung braucht Analytik: Kommissionierzeiten und die Zeit von der Kommissionierung bis zum Versand sind regelmäßig auszuwerten. So werden Veränderungen anhand von Zahlen beurteilt, nicht gefühlsmäßig. Änderungen sollten klein bleiben – zunächst in einer Zone oder für ein Artikelsegment – und erst nach einem aussagekräftigen Beobachtungszeitraum auf das gesamte Lager ausgerollt werden.
Messen, Testen, Austauschen und Nachschulen senken Lagerkosten, erhöhen die Bestandsgenauigkeit und sichern die Liefertreue gegenüber der Kundschaft.